

Como fornecedor experiente de fundição sob pressão, testemunhei em primeira mão a intrincada dança de variáveis que determinam a qualidade das peças fundidas sob pressão. A fundição sob pressão é um processo de fabricação que envolve forçar o metal fundido sob alta pressão em uma cavidade do molde. A qualidade do produto final pode ser afetada por vários fatores, cada um dos quais desempenha um papel crucial na garantia de um resultado bem-sucedido. Neste blog, vou me aprofundar nos principais elementos que influenciam a qualidade da fundição sob pressão e compartilhar insights com base em minha experiência no setor.

1. Projeto da Matriz
A matriz, que é essencialmente o molde usado para moldar o metal, é a pedra angular do processo de fundição sob pressão. Uma matriz bem projetada é vital para a produção de peças de alta qualidade.
- Projeto de caminho de fluxo
O caminho do fluxo dentro da matriz determina como o metal fundido preenche a cavidade. Se o caminho do fluxo não for otimizado, isso pode levar a problemas como aprisionamento de ar, enchimento incompleto e fechamentos a frio. Por exemplo, cantos afiados ou mudanças abruptas no caminho do fluxo podem causar turbulência no metal fundido, levando a bolsas de ar aprisionadas. Estas bolsas de ar podem resultar em porosidade na peça final, enfraquecendo a sua integridade estrutural. - Projeto do sistema de ejeção
O sistema de ejeção é responsável por retirar a peça fundida da matriz após a solidificação. Um sistema de ejeção inadequado pode causar distorção ou danos à peça. Se os pinos de ejeção não estiverem espaçados uniformemente ou forem muito pequenos, eles poderão aplicar pressão desigual na peça durante a ejeção, causando deformações ou rachaduras.
2. Seleção de materiais
A escolha da liga metálica para fundição sob pressão é outro fator crítico que afeta a qualidade. Diferentes ligas têm propriedades diferentes, como ponto de fusão, fluidez, resistência e resistência à corrosão.
- Fluidez
Fluidez é a capacidade do metal fundido de fluir para dentro da cavidade da matriz. Ligas com alta fluidez podem preencher a cavidade com mais facilidade, reduzindo o risco de preenchimento incompleto ou fechamento a frio. Por exemplo, as ligas de zinco são conhecidas pela sua excelente fluidez, tornando-as adequadas para peças com geometrias complexas. Você pode explorarProtótipo de fundição sob pressão de zincopara entender mais sobre a aplicação deste material. - Força e durabilidade
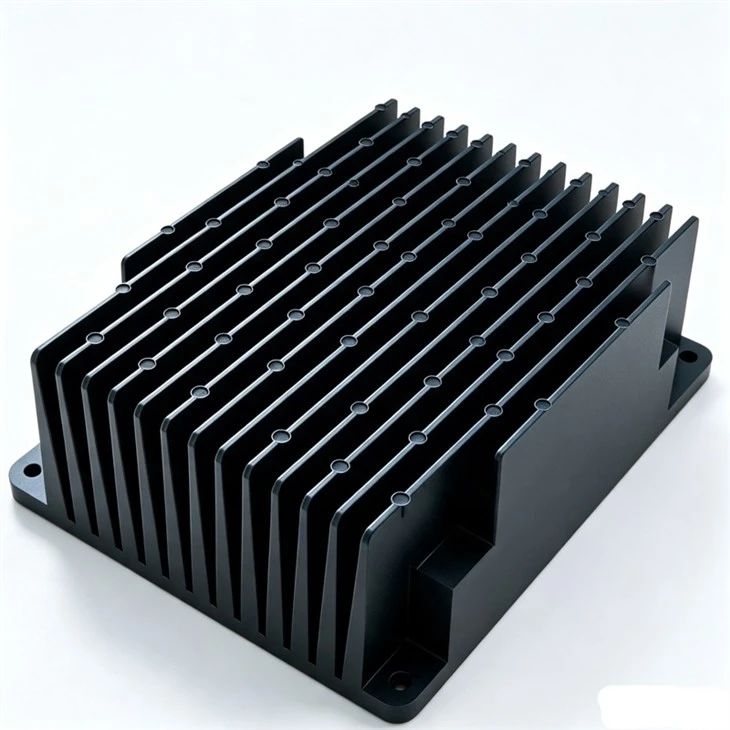
A resistência e durabilidade da liga são essenciais, especialmente para peças que serão submetidas a altas tensões ou ambientes agressivos. As ligas de alumínio, por exemplo, oferecem boas relações resistência/peso e são resistentes à corrosão, o que as torna uma escolha popular para aplicações automotivas e aeroespaciais. Para aplicações específicas comoCarcaça do radiador sob pressão, a escolha da liga precisa garantir que ela possa suportar as condições operacionais.
3. Processo de fusão e vazamento
O processo de fusão e vazamento é onde o metal é transformado do estado sólido para o líquido e introduzido na matriz.
- Temperatura de fusão
A temperatura de fusão deve ser cuidadosamente controlada. Se a temperatura for muito baixa, o metal pode não estar totalmente fundido, resultando em baixa fluidez e enchimento incompleto da cavidade da matriz. Por outro lado, se a temperatura for muito elevada pode causar oxidação excessiva do metal, levando a inclusões na peça final. Essas inclusões podem enfraquecer a peça e afetar o acabamento superficial. - Velocidade e pressão de vazamento
A velocidade e a pressão de vazamento determinam como o metal fundido preenche a cavidade da matriz. Uma velocidade de vazamento lenta pode não ser capaz de superar a resistência no caminho do fluxo, levando a um enchimento incompleto. Por outro lado, uma alta velocidade de vazamento pode fazer com que o metal respingue ou crie turbulência, resultando em aprisionamento de ar. A pressão também deve ser otimizada para garantir que o metal preencha todos os cantos e recantos da cavidade da matriz de maneira uniforme.
4. Máquina de fundição sob pressão
A máquina de fundição sob pressão é o equipamento que impulsiona poderosamente o processo de fundição sob pressão. Vários fatores relacionados à máquina podem afetar a qualidade das peças fundidas.
- Força de fixação
A força de fixação é a força que mantém as duas metades da matriz unidas durante a injeção do metal fundido. Força de fixação insuficiente pode fazer com que a matriz se abra ligeiramente, causando rebarbas (excesso de metal) nas bordas da peça. O Flash não afeta apenas a aparência da peça, mas também requer operações adicionais de acabamento para ser removido. - Sistema de injeção
O sistema de injeção é responsável por injetar o metal fundido na cavidade da matriz na velocidade e pressão corretas. Um sistema de injeção com defeito pode levar à qualidade inconsistente da peça. Por exemplo, um cilindro de injeção com vazamento pode causar uma diminuição na pressão, resultando no enchimento incompleto da cavidade da matriz.
5. Processo de resfriamento
O processo de resfriamento é essencial para solidificar o metal fundido na matriz. O resfriamento adequado é crucial para alcançar as propriedades mecânicas desejadas e a precisão dimensional da peça.
- Taxa de resfriamento
A taxa de resfriamento afeta a estrutura dos grãos do metal. Uma taxa de resfriamento rápida pode resultar em uma estrutura de granulação fina, que geralmente proporciona melhor resistência e dureza. No entanto, se a taxa de resfriamento for muito rápida, poderá causar tensões internas na peça, levando a rachaduras ou distorções. Por outro lado, uma taxa de resfriamento lenta pode resultar em uma estrutura de granulação grossa, o que pode reduzir as propriedades mecânicas da peça. - Projeto de canal de resfriamento
O design do canal de resfriamento na matriz controla a distribuição do líquido refrigerante e a taxa de resfriamento. O resfriamento desigual pode causar gradientes térmicos na peça, levando a empenamentos ou variações dimensionais. Um sistema de canais de resfriamento bem projetado garante um resfriamento uniforme em toda a peça, minimizando esses problemas.
6. Pós-processamento
Muitas vezes são necessárias operações de pós-processamento para atingir as especificações finais da peça fundida sob pressão.
- Tratamento térmico
O tratamento térmico pode melhorar as propriedades mecânicas da peça, como resistência, dureza e ductilidade. Diferentes processos de tratamento térmico, como recozimento, têmpera e revenido, podem ser utilizados dependendo da liga e das propriedades desejadas. Contudo, o tratamento térmico inadequado pode levar a alterações indesejáveis na estrutura da peça, como fissuras ou amolecimento. - Acabamento de Superfície
Operações de acabamento superficial, como usinagem, polimento e revestimento, são utilizadas para melhorar a aparência e funcionalidade da peça. No entanto, estas operações também podem introduzir novos defeitos se não forem realizadas corretamente. Por exemplo, a usinagem agressiva pode causar remoção excessiva de material, levando a imprecisões dimensionais.
7. Habilidade e experiência do operador
A habilidade e experiência dos operadores envolvidos no processo de fundição sob pressão não podem ser exageradas. Um operador experiente pode fazer ajustes em tempo real nos parâmetros do processo com base em inspeções visuais e feedback do equipamento, garantindo qualidade consistente das peças.
- Monitoramento de Processos
Os operadores precisam monitorar vários parâmetros do processo, como temperatura, pressão e tempo de ciclo, para garantir que o processo esteja funcionando dentro da faixa ideal. Qualquer desvio dos parâmetros definidos pode indicar um problema potencial que precisa ser resolvido imediatamente. - Solução de problemas
Quando surgem problemas, um operador experiente pode identificar rapidamente a causa raiz e tomar as ações corretivas apropriadas. Por exemplo, se uma peça tiver um defeito, o operador poderá analisar os dados do processo e determinar se o problema se deve ao design da matriz, às propriedades do material ou aos parâmetros do processo.
Concluindo, a qualidade das peças fundidas sob pressão é influenciada por uma infinidade de fatores, que vão desde o design da matriz até a habilidade dos operadores. Como fornecedor de fundição sob pressão, é nossa responsabilidade controlar e otimizar cuidadosamente cada um desses fatores para garantir que entregamos produtos de alta qualidade aos nossos clientes. Se você está procurandoCarcaça do radiador sob pressão,Protótipo de fundição sob pressão de zinco, ouPeça de fundição ADC12, estamos empenhados em fornecer-lhe as melhores soluções. Se você está no mercado de serviços de fundição sob pressão, convidamos você a entrar em contato conosco para uma discussão detalhada sobre suas necessidades específicas. Estamos ansiosos pela oportunidade de trabalhar com você e contribuir para o sucesso de seus projetos.
Referências
- Campbell, J. (2003). Fundição. Butterworth-Heinemann.
- Flemings, MC (1974). Processamento de solidificação. McGraw-Hill.
- Manual de Metais: Volume 15: Fundição. ASM Internacional.